
كيفية تقليل معدلات الخردة عند استخدام بوليمر كوبوليمر بلوك SBS في الإنتاج الضخم؟
معدلات الخردة المرتفعة فيبوليمر كوبوليمر بلوك SBSتكلفة الإنتاج الضخم تُكلّف المال الحقيقي. فكل قطعة مُرفوضة تعني هدرًا للمواد، وهدرًا للوقت، وهدرًا للعمالة. والخبر السار هو أن النفايات ليست عشوائية — بل يمكنك التحكم بها.
لتقليل معدلات الخردة، تحتاج إلى مواد خام مستقرة، وصيغة خلط محكمة التحكم، ومعايير موحدة.خطوات الإنتاج. تنشأ معظم العيوب من تغيير بسيط في إحدى هذه المجالات. ابدأ أولاً بالعثور على الحلقة الأضعف، ثم اعمل على تحقيق الاتساق عبر كامل العملية.
قد يبدو هذا الأمر بسيطًا، لكن العديد من المصانع لا تزال تعاني منه. دعونا نستعرض الأسباب الحقيقية للنفايات خطوةً بخطوة، لكي تتمكن من معرفة النقاط التي يفقد فيها معظم المصنّعين السيطرة — وكيفية استعادة هذه السيطرة.
ما العوامل الرئيسية التي تؤدي إلى ارتفاع معدلات الخردة في معالجة بوليمرات الكوبوليمر البلوكية من نوع SBS؟
الهدر لا ينجم عن دفعة سيئة واحدة فحسب؛ بل يتراكم نتيجة مشكلات صغيرة تنتشر عبر كامل العملية، وغالبًا ما لا يلاحظها معظم الفرق إلا عندما يتراجع الإنتاج.
تنتج معدلات الخردة المرتفعة أثناء المعالجة الواسعة النطاق عادةً عن مزيج من العوامل: عدم اتساق المواد الخام، وظروف الخلط غير المستقرة، وضعف الرقابة على العمليات، وتآكل المعدات، وعادات المشغلين. ولا يعمل أي سبب بمفرده؛ إذ إن تضافر هذه العوامل يؤدي إلى زيادة معدلات العيوب، وهو نمط موثّق جيدًا فيأدب معالجة البوليمرات.
العوامل التي تعمل معًا
أتذكر أسبوعًا قفز فيه معدل الرفض لدينا من نحو 3% إلى ما يقرب من 9% بين ليلة وضحاها. وقد تزامن حدوث ثلاثة أمور: فقد شحن المورد دفعةً مختلفة قليلًا من المادة الخام، ولم يُجرَ صيانة للمخلط منذ شهرين، كما تجاوزت وردية الليل إجراء فحص روتيني لللزوجة. ولولا هذه العوامل مجتمعة لما كان هذا الارتفاع ليحدث؛ لكنها معًا كانت السبب.
نادراً ما يُحدث تغيير بسيط في مرحلة واحدة أزمة بحدّ ذاته. تبدأ المشكلة عندما تتزامن عدة تغييرات صغيرة في آنٍ واحد. وعند ظهور أي مشكلة في الخردة، أقوم بتحليل خمسة مجالات، ولا أتعامل مع كل منها كقضية منفصلة:
| عامل | ما الذي قد يسير بشكل خاطئ | النتيجة على المحك |
|---|---|---|
| المواد الخام | التباين بين الدفعات | سلوك ذوبان غير متناسق |
| صيغة الخلط | نسبة أو توقيت خاطئين | الأجزاء الضعيفة أو غير المتساوية |
| ظروف المعالجة | انحراف درجة الحرارة أو الضغط | التشوه، الفراغات، القصور في الملء |
| المعدات | البلى، سوء الصيانة | تكرار العيوب |
| ممارسة المشغل | تخطي الخطوات، تسريع الفحوصات | فوات التحذيرات المبكرة |
عندما أتتبع سبب حدوث شرارة معينة إلى جذوره، فإن ذلك يطال في الغالب صفّين أو أكثر في هذا الجدول في آنٍ واحد. ولهذا السبب، نادرًا ما يؤدي إصلاح شيء واحد إلى حلّ المشكلة بأكملها.
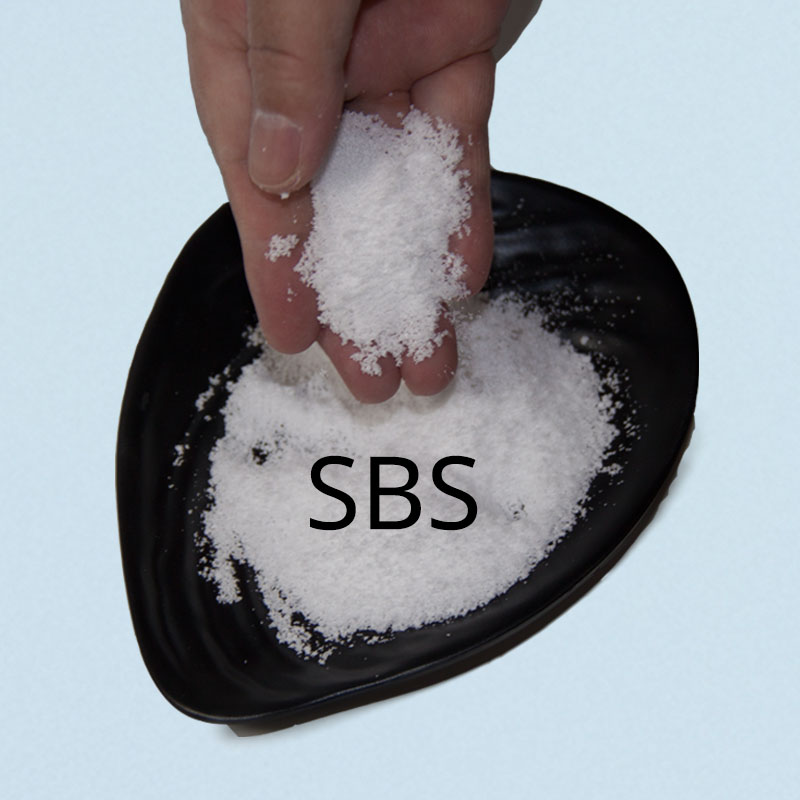
كيفية تعديل تركيبة الخلط لتقليل أجزاء بوليمر كوبوليمر بلوك SBS المعيبة؟
الصيغة السيئة لا تبدو سيئة دائمًا على الورق؛ فهي لا تكشف عن ضعفها إلا عندما يُشغَّل الخط بكامل طاقته.
قم بضبط وصفة الخلط استنادًا إلى بيانات الإنتاج الفعلية، وليس فقط على اختبارات المختبر. فالتغييرات الطفيفة في النسبة أو مدة الخلط أو درجة الحرارة كفيلة بأن تؤثر على سلوك تدفق المادة. قم باختبار أي تعديلات على الوصفة ضمن سرعة الإنتاج الفعلية—باستخدام نفس ظروف القص ومدة التشغيل المُطبَّقة في المواصفات القياسية.منهجية معالجة البوليمرات— قبل إغلاقهم داخلها.
لماذا لا يضمن نجاح المختبر نجاح الخط الإنتاجي
تبدأ العديد من المشكلات عند مرحلة الخلط. فعندما لا تُدار التركيبة بدقة، يمكن أن تؤدي التغييرات الطفيفة في نسب المكوّنات أو مدة الخلط إلى تحوّل سلوك المادة خلال مرحلة المعالجة؛ إذ إن تركيبة تبدو مثالية في دفعة اختبارية صغيرة قد تفشل بمجرد وصولها إلى سرعة الإنتاج الكاملة.
| مرحلة الاختبار | ما أتحقق منه | لماذا يهم الأمر |
|---|---|---|
| دفعة المختبر | السلوك الأساسي للمواد | يؤكد أن الصيغة قابلة للتطبيق |
| تشغيل تجريبي | السلوك عند السرعة الفعلية | يكشف عن مشكلات التدفق المخفية |
| الإنتاج الكامل | الاستمرارية على مدار ساعات | يؤكد الاستقرار على المدى الطويل |
تخطي المرحلة التجريبية هو الخطأ الأكثر شيوعًا الذي أراه. قد يبدو الأمر أسرع، لكنه عادةً ما يُكلّف وقتًا إضافيًا لاحقًا.
هل يمكن لاختيار درجة المواد الخام أن يؤثر في نسبة المُتَرَدِّيَات في منتجات بوليمر كوبوليمر SBS؟
قد يبدو مادة ما صحيحة على ورقة البيانات، ومع ذلك تُسبب مشكلات في خط الإنتاج. هذا الفارق بين النظرية والتطبيق يفاجئ العديد من الفرق.
نعم — يمكن لاختيار الدرجة أن يؤثر مباشرةً على معدل الرفض. فالدرجة التي تُظهر أداءً جيدًا في التجارب الصغيرة قد تُظهر عدم اتساق عند زيادة الحجم، نظرًا لأن البوليمرات الكتلة-البلورية الحقيقيةالتشكل والسلوك الطوريلا يتكشف تمامًا إلا في ظروف الإنتاج. إن اختيار درجة تتوافق مع عملية التصنيع لديك، وليس فقط مع مواصفات المنتج، يحدّ من التباينات غير الضرورية.
مطابقة الدرجة مع العملية، لا مع المواصفات فقط
قبل بضع سنوات، قامت إحدى المصانع التي كنت أتعامل معها بالتحول إلى نوع أقل جودة بهدف خفض التكاليف. بدا الأمر مقبولاً في التجارب المحدودة؛ لكن ما إن وُسِّع نطاق الإنتاج إلى طاقته الكاملة حتى ارتفع معدل الخروج من المعايير خلال أسبوعين، واستغرق الأمر نحو شهر كامل لتحديد سبب المشكلة وربطه بهذا التحول. وبعد العودة إلى النوع الأصلي، عاد معدل الخروج إلى مستواه الطبيعي خلال أيام قليلة.
لهذا السبب لا أعتمد فقط على بيانات المواصفات؛ بل أُراعي أيضًا سلوك النوع ضمن العملية الفعلية التي سيُطبَّق فيها. فالمصنعون الذين يحدّون من التباين غير الضروري يشتركون في عادة واحدة: يختارون موادًا تؤدي أداءً موثوقًا ضمن عمليتهم الحالية، بدلًا من السعي وراء أفضل الأرقام المذكورة على الورق.
كيف يمكن توحيد عمليات الإنتاج للحد من نفايات بوليمر كوبوليمر بلوك SBS في عمليات التصنيع على المدى الطويل؟
في التصنيع على المدى الطويل، تُثمر الاتساقية أكثر من أي حلٍّ مُنفرد. وبدون معيارٍ موحَّد، قد ينحرف كل وردية بهدوء نحو اتجاهٍ مختلف.
إن توحيد عمليات الإنتاج يحدّ من الهدر من خلال الحفاظ على ثبات خطوات العمليات، والمعايير، وطرق مناولة المواد عبر كل وردية عمل. كما أن الإجراءات الواضحة والمراقبة المنتظمة — هي ذات المبادئ التي تقف وراءمراقبة العمليات الإحصائية— تقليل التفاوتات الطفيفة التي تتراكم مع مرور الوقت لتتحول إلى نفايات. ينبغي أن تظل المعايير تسمح بالتعديل، لكن من نقطة انطلاق مستقرة.
بناء أساس قابل للتكرار
التوحيد القياسي لا يعني أن العملية لا تحتاج أبداً إلى تعديل؛ بل يعني أن التعديلات تُجرى انطلاقاً من أساس متحكم فيه وقابل للتكرار، بدلاً من الاعتماد على التخمين. وعندما تتبع كل وردة الإنتاج الخطوات نفسها، يصبح من الأسهل بكثير تحديد السبب الحقيقي لارتفاع نسبة الخردة، لأن عدد المتغيرات التي تتغير في الوقت نفسه يكون أقل.
| المنطقة | بدون عمليات قياسية | مع العمليات القياسية |
|---|---|---|
| نقل المهام بين الفرق | ملاحظات غير متناسقة | قائمة مراجعة واضحة وقابلة للتكرار |
| إعدادات المعلمات | مُعدَّل بواسطة الذاكرة | موثق ومُقفل |
| مناولة المواد | يختلف حسب المشغل | إجراء ثابت للجميع |
| تتبع المشكلات | من الصعب تحديد السبب بشكل دقيق | أسهل، ومتغيرات أقل |
فيبوليمر كوبوليمر بلوك SBSفي الإنتاج الضخم، تعود انخفاض معدلات الهدر عادةً إلى ضبط أفضل للعمليات، وليس فقط إلى تغيير المواد. والهدف هو تحديد مصادر التباين منذ بدايته؛ إذ يسهم ذلك في ربط المواد الخام، والصيغة، والمعالجة، والعمليات اليومية بشكل أكثر فعالية.
الخاتمة
تقلّص معدلات الخردة ينبع من ضبط العمليات، وليس من تغيير المواد وحدها. ابدأ بمعالجة أضعف رابط في السلسلة، ثم قم بتوحيد النظام بأكمله. في يوداهانغ، نتعاون يوميًا مع المصنّعين لربط المواد الخام والتركيبات والعمليات ضمن نظام واحد مستقر.
المراجع
- هولدن، ج.، كريشيلدورف، ه. ر.، وكيورك، ر. ب. (محررون).اللدائن المرنة الحرارية: دليل المركبات البوليمرية الكتلة. دار هانسر للنشر.
- مورتون-جونز، د. ه.معالجة البوليمرات. سبرينغر للعلوم والأعمال الإعلامية.
- وايت، ج. ل.، وبوتينتي، ه.الهندسة بالمطاط: كيفية تصميم المكونات المطاطية. دار هانسر للنشر.
- مونتغومري، د. س.مقدمة في الرقابة الإحصائية على الجودة. وايلي.
- جوران، ج. م.، وغودفري، أ. ب. (محرران).دليل الجودة لجورانماكغرو-هيل.
- موسوعة كيرك-أوثمر للتكنولوجيا الكيميائية: معالجة البوليمرات ومواد اللدائن المرنة. ويلي.